
 machining

تراش پیچ؛ دقتی که اتصال را تضمین میکند
تولید قطعات صنعتی با دقت بالا، همواره نیازمند دانش فنی، تجربه عملی و تجهیزات مناسب بوده است. در این میان، تراش پیچ نهتنها یک مهارت پایه در تراشکاری، بلکه فرآیندی تعیینکننده در کیفیت نهایی قطعات مکانیکی محسوب میشود. یک پیچ دقیق، نقش اساسی در اتصال ایمن، تنظیمپذیری و عملکرد صحیح مجموعههای صنعتی ایفا میکند. در پروژههای صنعتی، تفاوت میان یک تراش پیچ استاندارد و یک اجرای نادرست، میتواند تفاوت میان عملکرد پایدار و خرابی زودهنگام باشد. به همین دلیل، شناخت اصول صحیح این فرآیند اهمیت بالایی دارد.
اگر به دنبال دقت و کیفیت در تولید پیچ های خود هستید، کارگاه تراشکاری استاد محمد با سال ها تجربه همراه شما است. با ما همراه باشید.
تماس با تراشکار 09371864318
تراش پیچ چیست و چرا اهمیت دارد؟
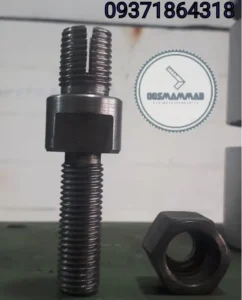
تراش پیچ فرآیندی است که طی آن، شیارهای مارپیچی (رزوه ها) با مشخصات دقیق و گام مشخص، بر روی یک قطعه کار استوانه ای شکل (برای پیچ های بیرونی) یا داخل یک قطعه (برای مهره های داخلی) ایجاد می شود.
اهمیت این فرآیند در صنعت بی بدیل است. از صنایع سنگین پتروشیمی و خودروسازی گرفته تا تجهیزات پزشکی دقیق، همگی به پیچ هایی متکی هستند که اتصال، قابلیت تنظیم و آب بندی مطمئن را فراهم کنند. یک اشتباه کوچک در گام یا عمق رزوه ها می تواند منجر به شکست کل سیستم شود. یک تراشکار ماهر می داند که تراش پیچ، صرفاً یک برش نیست؛ بلکه ایجاد یک تناسب بی عیب و نقص است.

همچنین بخوانید: انواع رزوه در تراشکاری
چهارنکته اصلی برای تراش پیچ بی نقص
تسلط بر فرآیند تراش پیچ با دستگاه تراش نیازمند توجه به چند اصل کلیدی است که در ادامه به ۳ یا ۴ مورد ضروری آنها می پردازیم:
1. تنظیم دقیق و صحیح دستگاه تراش
کلید موفقیت در تراش پیچ، تنظیمات اولیه است. کوچک ترین لقی یا ناهم راستایی در این مرحله می تواند کل پروژه را به شکست بکشاند. این تنظیمات شامل موارد زیر است:
- انتخاب چرخ دنده های مناسب: برای تنظیم گام مورد نظر پیچ، باید نسبت دنده های مناسب در جعبه دنده دستگاه را محاسبه و اعمال کنید. این بخش تعیین می کند که به ازای هر دور چرخش قطعه کار، ابزار به چه میزان حرکت طولی داشته باشد.
- تنظیم اهرم های درگیری: باید اطمینان حاصل کنید که مکانیزم درگیری مهره نیمه در زمان درست و بدون هیچ گونه لقی، با میله پیچ بری درگیر شود.
- تراز کردن ابزار: نوک ابزار باید دقیقاً در مرکز محور قطعه کار قرار گیرد. انحراف حتی به اندازه کسری از میلی متر، منجر به رزوه های نامتقارن و ضعیف می شود. از گیج تراز برای تأیید این محوریت استفاده کنید.
2. انتخاب ابزار و زوایای برش
ابزار تراش پیچ باید متناسب با نوع رزوه (متریک، اینچی، ویتورث و…) انتخاب شود. مهم ترین نکات در این بخش:
- زاویه نوک ابزار: برای اکثر رزوه های استاندارد، زاویه ۶۰ درجه (برای متریک و اینچی) یا ۵۵ درجه (برای رزوه های ویتورث) ضروری است. استفاده از شابلون های رزوه سنج برای تأیید این زاویه حیاتی است.
- زاویه پیشروی: برای کاهش فشار روی ابزار و هدایت بهتر براده ها، اغلب توصیه می شود که کشویی مرکب را به جای ۹۰ درجه، بر روی زاویه 29 یا 29.5 درجه تنظیم کنید. این کار باعث می شود بیشتر بار برش بر لبه جلویی ابزار وارد شود و از پدیده سایش و سوختگی جلوگیری گردد.
3. کنترل عمق و سرعت برش
فرآیند تراش پیچ معمولاً در چند پاس برش انجام می شود تا از فشار ناگهانی بر ابزار و دستگاه جلوگیری شود.
- پاس های اولیه و نهایی: پاس های اولیه می توانند عمیق تر باشند، اما پاس های نهایی باید بسیار کم عمق (مثلاً 0.05 میلی متر) باشند تا کیفیت سطح بهینه حاصل شود.
- سرعت اسپیندل: برای تراش پیچ، سرعت باید بسیار پایین تر از تراشکاری معمولی باشد (معمولاً بین ۸۰ تا ۲۰۰ دور در دقیقه، بسته به قطر و جنس قطعه). سرعت پایین، به تراشکار فرصت واکنش به پایان مسیر و درگیر کردن/خارج کردن مهره نیمه را می دهد.
4. روانکاری و براده برداری مؤثر
روغن کاری مناسب نه تنها اصطکاک را کاهش می دهد، بلکه به دفع حرارت و حفظ عمر ابزار کمک می کند. برای مواد سخت تر، استفاده از مایع خنک کننده مرغوب ضروری است. براده ها باید به صورت مارپیچ های پیوسته و بدون پاره شدن خارج شوند که نشان دهنده شرایط برش مطلوب است.
در کارگاه تراشکاری استاد محمد، تمامی این اصول با تجهیزات مدرن و تجربه حرفه ای رعایت می شوند تا پیچ هایی با کیفیت برتر و عمر طولانی تولید شوند.
شماره تماس ما: 09371864318
مراحل گام به گام تراش پیچ
فرآیند تراش پیچ با دستگاه تراش یک توالی منطقی است که با دقت باید دنبال شود.
1. آماده سازی قطعه کار: ابتدا قطعه را با دقت در سه نظام یا چهارنظام مهار کنید. سپس، قطر بیرونی قطعه کار را به اندازه قطر اصلی رزوه نهایی تراش دهید. حتماً یک پخ کوچک در انتهای جایی که رزوه شروع می شود ایجاد کنید. این کار شروع آسان و بدون ضربه ابزار را تضمین می کند.
2. تنظیم ماشین
- مطابق با گام مورد نظر، چرخ دنده ها و اهرم های مربوط به میله پیچ بری را تنظیم کنید.
- سرعت اسپیندل را در پایین ترین محدوده مناسب تنظیم کنید.
- ابزار را دقیقاً در مرکز و با زاویه 60درجه یا متناسب با نوع رزوه، تراز کنید.
- کشویی مرکب را بر روی 29درجه تنظیم کنید.
بهتر است بخوانید: بوش زدن جای پیچ
3. پیدا کردن نقطه شروع: ابزار را تا جایی که نوک آن به آرامی با سطح قطعه کار تماس پیدا کند جلو ببرید. سپس صفحه اندازه گیری روی کشویی عرضی را روی صفر تنظیم کنید.
4. درگیری و برش:
- ابزار را به عقب ببرید.
- از طریق کشویی عرضی، عمق برش پاس اول (مثلاً 0.15 میلی متر) را تنظیم کنید.
- ماشین را روشن کنید. به محض رسیدن نشانگر مهره نیمه به عدد صحیح، اهرم درگیری را فعال کنید.
- ابزار در طول قطعه پیشروی می کند و رزوه را می تراشد.
- در انتهای مسیر، سریعاً اهرم درگیری را آزاد کرده و ابزار را از قطعه کار خارج کنید (با استفاده از کشویی عرضی).
- کشویی طولی را به نقطه شروع برگردانید و مجدداً عمق برش را افزایش دهید.
5. اندازه گیری و کنترل کیفیت: پس از چند پاس، با استفاده از شابلون رزوه سنج یا ریزسنج رزوه سنج، گام و قطر رزوه را بررسی کنید. زمانی که قطر به اندازه نهایی مورد نظر رسید، رزوه تکمیل شده است.
همچنین بخوانید: خدمات تراشکاری در کرج
چالش ها و نکات پیشرفته تراش پیچ
حتی با بهترین تنظیمات، ممکن است مشکلاتی رخ دهد. یک تراشکار حرفه ای مانند استاد محمد می داند چگونه این چالش ها را پیش بینی و رفع کند:
| چالش رایج | علت احتمالی | راهکار تخصصی |
| کیفیت سطح پایین و پاره شدن رزوه | سرعت بالا، عمق برش زیاد، ابزار کُند، عدم روانکاری مناسب | کاهش سرعت، تیز کردن یا تعویض ابزار، استفاده از روغن تراشکاری با کیفیت |
| رزوه های نامتقارن (کج) | عدم تراز بودن ابزار با محور، لقی در دستگاه | بررسی دقیق مرکزیت ابزار با گیج، محکم کردن تمام قفل های دستگاه |
| عدم تطابق گام در شروع مجدد (در رزوه های غیر استاندارد) | عدم استفاده از نشانگر مهره نیمه یا درگیری اشتباه | در رزوه های غیرمعمول، به جای آزاد کردن اهرم درگیری، ابزار را با چرخاندن اسپیندل به عقب بازگردانید. |
همچنین بخوانید: خدمات قلاویزکاری
نتیجه گیری
تراش پیچ یکی از فرآیندهای کلیدی در تراشکاری صنعتی است که کیفیت آن تأثیر مستقیمی بر عملکرد قطعه دارد. رعایت اصول فنی، انتخاب ابزار مناسب و کنترل دقیق مراحل اجرا، شرط دستیابی به رزوهای دقیق و بادوام است. در صورت نیاز به بررسی یا اجرای پروژههای تراش پیچ، امکان انجام آن در کارگاه فراهم است.
برای مشاوره رایگان، طرح ریزی قطعات خود یا استعلام قیمت جهت اجرای پروژه های تراش پیچ، همین امروز با ما تماس بگیرید. کارگاه استاد محمد آماده است تا دقیق ترین و باکیفیت ترین خدمات تراشکاری را به شما ارائه دهد.
کیفیت، سرعت و دقت را با استاد محمد تجربه کنید.
شماره تماس: 09371864318
شماره تماس: 09187061843
تماشای نمونه کار: aparat.com/v/npr0t58?refererRef
سوالات متداول
2. تراش پیچ برای چه قطعاتی استفاده می شود؟
برای قطعاتی که نیاز به رزوه دقیق، اتصال ایمن و عملکرد پایدار دارند.
3. آیا تراش پیچ فقط برای تولید است؟
خیر، در تعمیر و بازسازی رزوه های آسیب دیده نیز کاربرد دارد.
4. آیا تراش پیچ برای تیراژ کم انجام می شود؟
بله، بسیاری از پروژه ها به صورت تک عدد یا تیراژ محدود اجرا می شوند.


6 دیدگاه
استاد محمد کارشون عالیه حرف ندارن خیلی باحوصله و دقت کار رو انجام میدن خیلی ممنون.
سلام وقت بخیر.
ممنون از همراهی شما.
بعد از خوندن مقاله متوجه شدم تراش پیچ دقیق واقعاً کار هر کسی نیست. برای قطعات صنعتی حساس، ترجیح می دم کار رو بسپارم به کارگاه حرفه ای. آیا امکان مشاوره هست؟
بله، در کارگاه تراشکاری استاد محمد قبل از اجرای تراش پیچ، بررسی فنی و مشاوره انجام می شود تا بهترین نتیجه از نظر دقت و دوام حاصل شود.
تراش پیچ با دستگاه تراش چه تفاوتی با رزوه زنی با حدیده داره؟
در تراش پیچ با دستگاه تراش، کنترل گام، عمق و یکنواختی رزوه بسیار دقیق تر انجام می شود. حدیده بیشتر برای کارهای سبک و عمومی کاربرد دارد، اما در پروژه های صنعتی که دقت و تطابق اهمیت دارد، تراش پیچ انتخاب مناسب تری است.